


Titaniumlegering borebehandling er altid blevet betragtet som et vanskeligt emne inden for mekanisk bearbejdning. Dens høje styrke, dårlige termiske ledningsevne og stærke kemiske aktivitet gør boreprocessen tilbøjelig til problemer som værktøjsslid, vanskeligheder med at fjerne spåner og dårlig kvalitet af hulvæggen. Gennem lang-praksis har vi udviklet et sæt effektive behandlingsordninger, der systematisk forbedrer effektiviteten og udbyttet af boring.
Værktøjsvalg og strukturel optimering
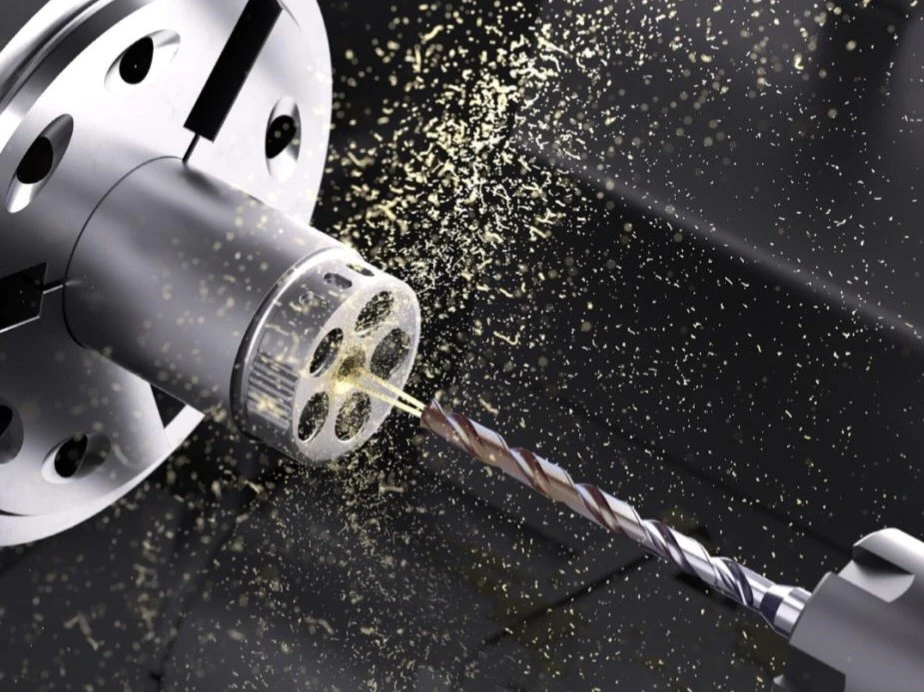
Boret er nøglen til succes eller fiasko ved boring. I betragtning af egenskaberne af titanlegering foretrækker vi at bruge hårdmetalbor, som har højere hårdhed og slidstyrke end almindeligt høj-hastighedsstål og er mere velegnet til stabil skæring over en længere periode. I det geometriske design af boret er en 118 graders og 90 graders kombineret dobbelt spidsvinkelstruktur vedtaget. Dette skærer ikke kun spånerne effektivt, men leder også spånerne til at flyde jævnt ud, hvilket reducerer risikoen for at sætte sig fast og knække boret betydeligt.
Skæreparametre og kølestrategier
Titaniumlegeringer er tilbøjelige til at binde sammen med skæreværktøjerne under høj temperatur og højt tryk, hvilket resulterer i hurtig værktøjsfejl. Derfor anvender vi en lav-tvangsfremføringsstrategi, der strengt kontrollerer skærelinjens hastighed for at undgå lokal overophedning. Samtidig sprøjtes der kontinuerligt en tilstrækkelig mængde højtrykskølevæske ind i skæreområdet, hvilket ikke kun sænker temperaturen, men også hjælper med at skylle spånerne, effektivt forsinker værktøjsslid og sikrer huldiameterens rundhed og positionsnøjagtighed.
Spånfjernelseskontrol og procesovervågning
Dårlig spånfjernelse er en af hovedårsagerne til brud på boret. Under behandlingen er det nødvendigt konstant at overvåge chipformen. Hvis der er en tilstoppet spån eller blokeret spånfjernelse, skal boret trækkes tilbage til rensning i tide. Ved bearbejdning af gennemgående-huller skal der lægges særlig vægt på at trække boret tilbage for at fjerne spåner, før der bores igennem, og brug af en høj tilspændingshastighed under den sidste hulbrydningsproces kan opnå en glattere hulvæg og reducere udgangsgraterne.
Målrettet opspænding og værktøjskonfiguration
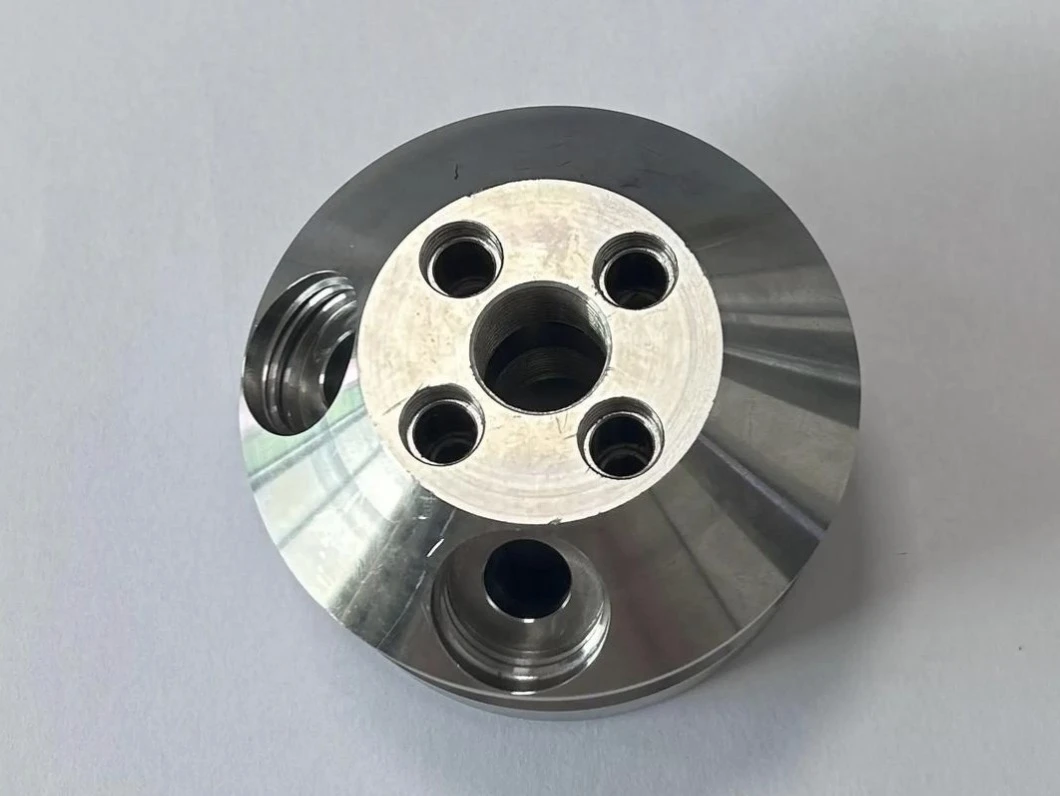
Emnet skal fastgøres sikkert med en solid støtte for at forhindre afvigelser forårsaget af borevibrationer. Til tykke emner bør der vælges kraftige-korte maskinbor; til bearbejdning af dybe huller bør der anvendes olie-bor eller et progressivt boresystem bestående af korte bor for at sikre glatte spånfjernelsesveje. Efter boring, hvis der kræves tapning, skal kvaliteten af det nederste hul sikres; ellers er vandhanen tilbøjelig til at gå i stykker.
Forebyggende vedligeholdelse og løbende forbedringer
Oprethold tilstrækkeligt med kølevæske under hele processen, rengør regelmæssigt spånophobningen i skæreområdet for at undgå sekundær skæring. Før og efter hver batch af forarbejdning skal du kontrollere slidtilstanden af boret og udskifte eller genslibe det i tide. Gennem ovenstående systematiske tiltag øgede vi markant en-kvalificeringsgraden for titanlegeringsboring og forlængede værktøjets levetid med mere end 30 %.
Med introduktionen af nye teknologier såsom belægningsteknikker, mikro-smøring og intelligent overvågning vil titanlegeringsboring blive mere kontrollerbar og effektiv. Vi vil også fortsætte med at optimere og skubbe denne nøgleproces til et højere niveau.